 English
 中文简体
 русский
 Español
 Français

Molde para fábrica de vasos de plástico: el utillaje que marca la velocidad de la línea
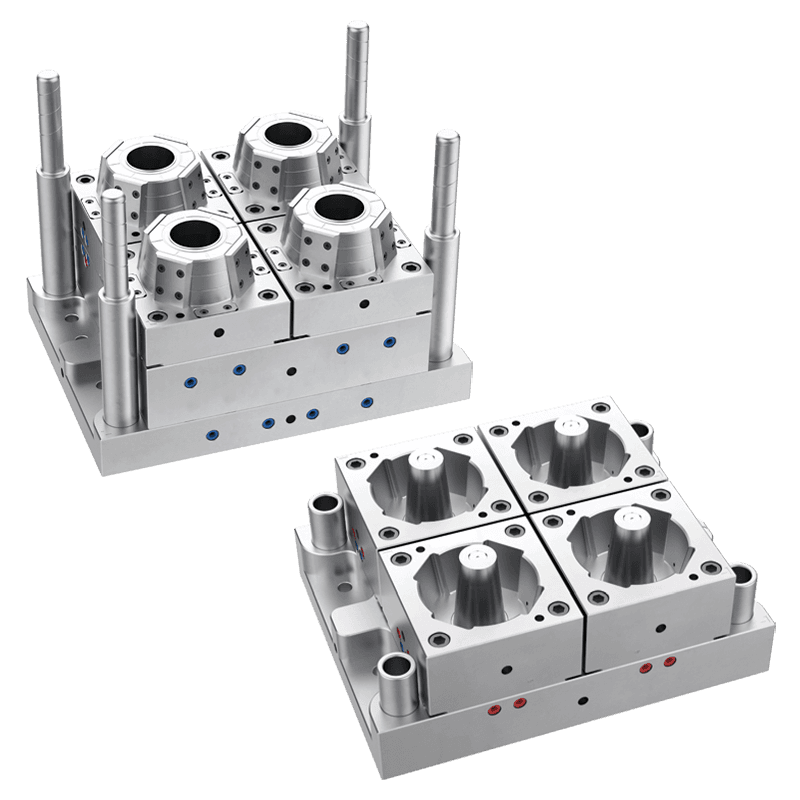
Un molde de vasos de plástico determina qué tan rápido funciona la línea de vasos, cuántos vasos salen por ciclo y cuántos de ellos pasan la inspección. La copa en sí es una carcasa de pared delgada con un borde que debe sellarse contra la película, una forma cónica que le permite apilarse y una base que se asienta plana. un molde para fábrica de vasos de plástico se basa en esas tres características, y el tiempo del ciclo es lo que paga la herramienta.
La cavitación decide la salida
Un molde de copa de una sola cavidad es para la muestra y para tiradas cortas. Un molde de producción tiene 16, 32 o 48 cavidades y el sistema de canal caliente debe entregar la misma presión y temperatura a cada cavidad. El molde para fábrica de vasos de plástico que equilibra el canal produce vasos del mismo peso en cada cavidad.
Un corredor desequilibrado llena tarde algunas cavidades y deja tiros cortos en el otro extremo. El operador ralentiza la inyección para llenar la última cavidad y el tiempo del ciclo aumenta con cada taza.
Enfriar el núcleo es el cuello de botella
El núcleo forma el interior de la taza y se encuentra rodeado por la parte sin ningún lugar al que pueda ir el calor. El lado de la cavidad se enfría a través de canales perforados cerca de la superficie. El núcleo necesita un burbujeador o un deflector en espiral para extraer el calor del centro.
Un molde para fábrica de vasos de plástico con el núcleo adecuadamente enfriado ejecuta el ciclo más corto. Un núcleo que se calienta obliga a un tiempo de enfriamiento más prolongado y las copas salen deformadas en el borde.
El borde tiene que permanecer redondo
El borde es la superficie de sellado. La película presiona sobre él y el sello falla si el borde no es plano y redondo. La pared delgada hace que el borde sea la parte más débil de la copa, y la expulsión debe empujar el borde sin deformarlo.
Un anillo extractor o un anillo de pasadores expulsores en el borde libera la copa de manera uniforme. Los pasadores eyectores en la base perforarían el fondo delgado.
El apilamiento y la reducción
Los vasos se apilan en el dispensador y en la funda. El cono y el hombro de apilamiento deben coincidir con la copa de abajo y la copa de arriba. El molde para la fábrica de vasos de plástico mecaniza el cono y el hombro para que los vasos encajen sin atascarse y se separen sin pegarse.
Lo que la fábrica tiene que entregar:
- Canal caliente equilibrado para el relleno de múltiples cavidades
- Enfriamiento del núcleo con el burbujeador o el deflector en espiral
- Llanta mecanizada plana y redonda para el sello.
- Expulsión del anillo extractor sin distorsión.
- Cono apilable y hombro adaptados al sistema de copa
- Margen de contracción específico del material
Adónde van las copas
La taza de agua, la taza de té de burbujas, la taza de porciones, la taza de postre. Cada uno funciona con su propio molde y su propia línea, y el molde que alcanza el tiempo de ciclo hace que la taza sea asequible.
Cuando la Copa falla
La llanta se deforma y el sello gotea. La taza se pega y los pasadores expulsores perforan el fondo. La pared hace cortocircuito porque la puerta era demasiado pequeña o el corredor estaba desequilibrado. Los vasos se atascan en la pila porque el cono estaba mal. Cada uno se remonta al diseño del molde, no al operador de la prensa.
Recomendaciones de productos relacionados
Contáctenos
Correo electrónico: [email protected]; O rellene el formulario de contacto a continuación.
Yongkang Huashun Mould Co., Ltd. es una empresa de base tecnológica que se especializa en la producción de moldes de inyección de paredes delgadas.
 Correo electrónico:
 Teléfono: +86-18067655796
 Tel.: +86-0579-87137609
 Dirección: No. 218, Shangpu Road, Zona de Desarrollo Económico de Yongkang, Ciudad de Jinhua, Provincia de Zhejiang, China


